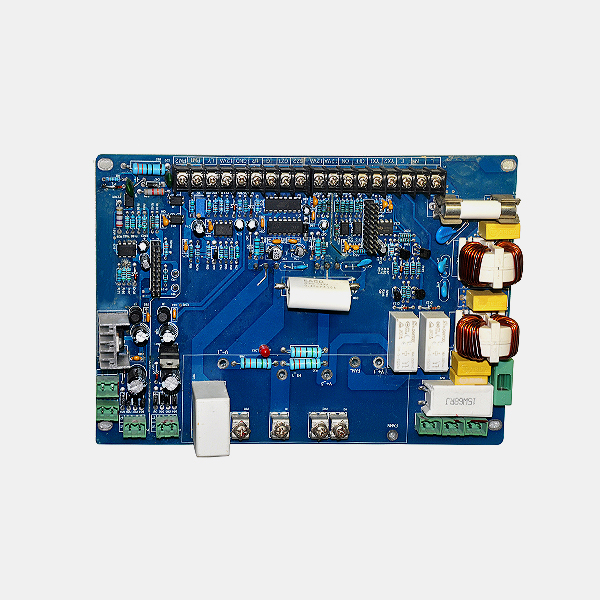
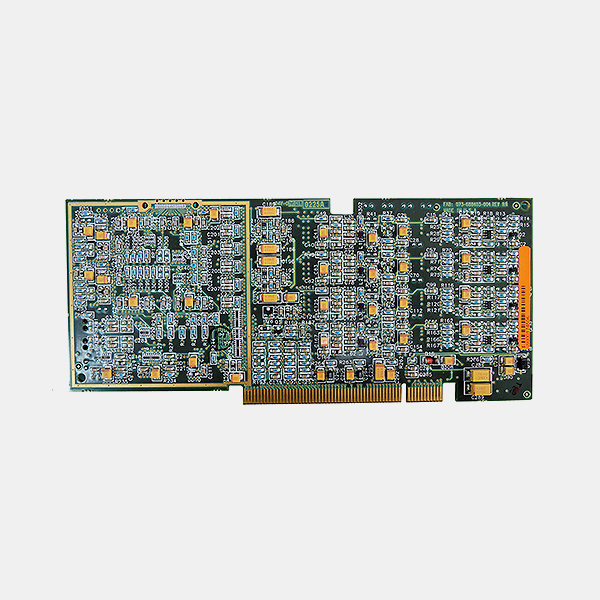
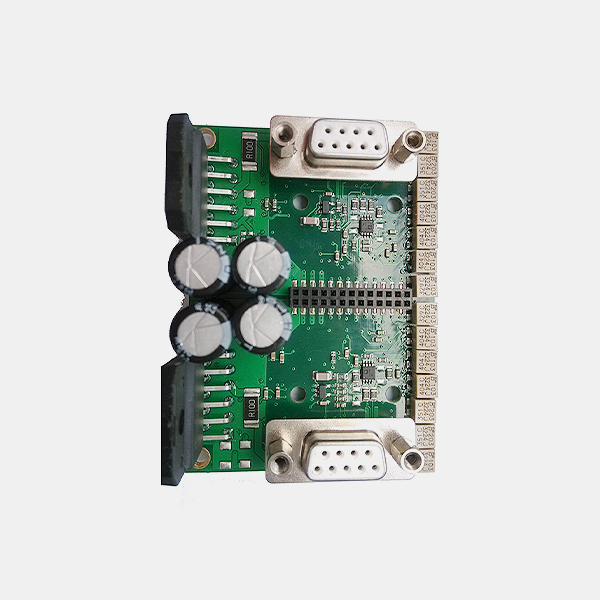
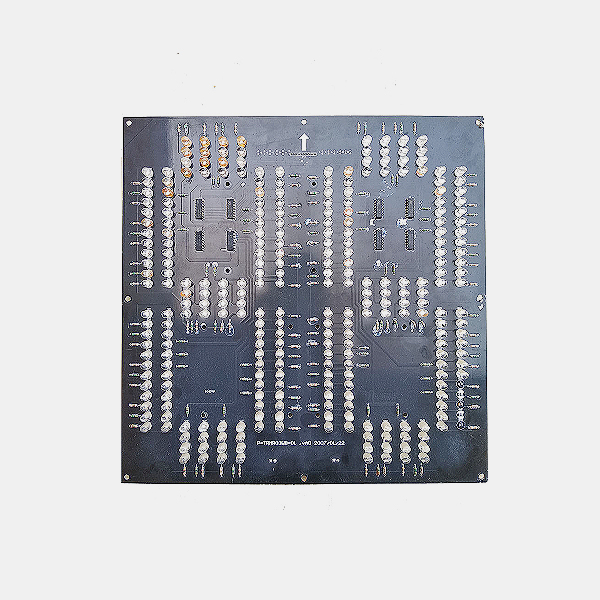
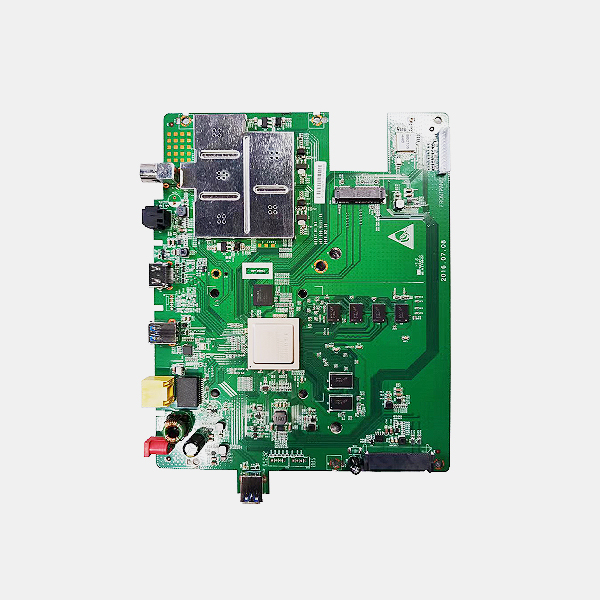
ATE(自动测试设备)探针卡用板对层数、厚度和厚径比的要求一直很苛刻。近期我们完成了一块 58 层、一次压合的探针卡板,成品尺寸 300×300mm,板厚 6.3mm,材料选用 S1000-2M,整体对位控制在 4.0mil 以内。从内层 LDI 曝光、压合定位,到深孔电镀和钻孔,中间有几道坎不好过。这篇文章把这块板的加工过程和处理方式整理出来。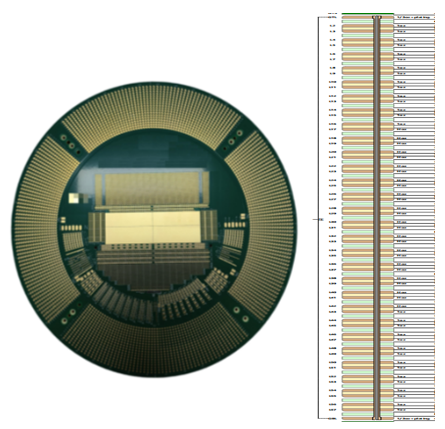
图 0
一、产品基本信息
成品尺寸:300×300mm
层数:58 层
成品板厚:6.3mm
材料:S1000-2M
应用领域:ATE 探针卡
压合方式:一次压合
整体对位:4.0mil
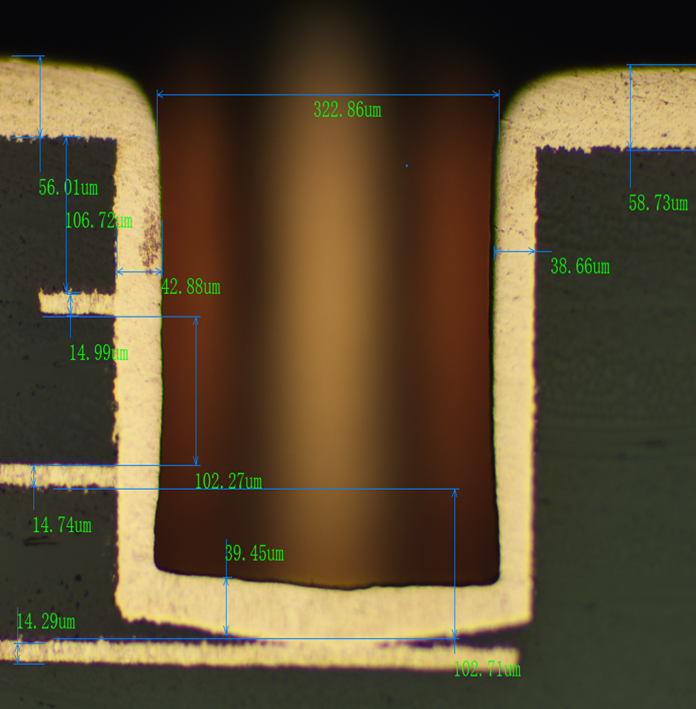
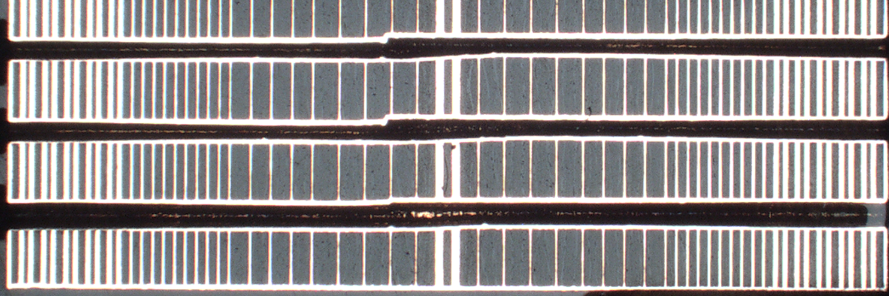
图 2
通孔切片
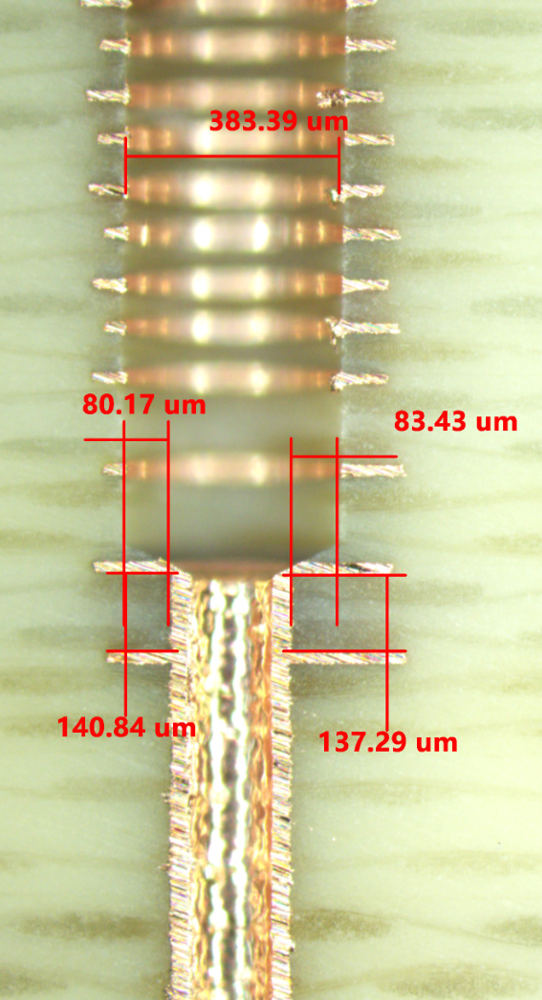
图 3
背钻孔切片
二、核心加工技术难点
1、第一是 58 层一次压合的层间对位。这块板加工板面尺寸 406×533mm,层间对位要求控制在 5mil 以内,58 层叠在一起,每一层的涨缩偏差都会累积到后面,常规的定位、曝光、压合工艺很难稳定达到这个指标,一旦层偏,后续就可能出现线路开路或短路。
2、第二是 42:1 厚径比的深孔电镀。常规电镀产线能稳定做到的厚径比上限大约在 20:1,这块板要求 40:1,已经超出原有设备的工艺窗口。孔太深,药液在孔内交换不充分,镀铜均匀性很难保证,孔无铜、孔铜偏薄是最常见的不良。
3、第三是同厚径比下的钻孔。板厚达到 10mm,配 40:1 厚径比,单支钻咀的有效刃长没法一次性贯通整块板,排渣和散热都成问题,断钻、孔壁粗糙、孔位偏移的风险比常规板高很多。
三、针对性技术解决方案
1、针对层间对位,内层线路用奥宝 LDI 直写曝光,图形成像精度比传统菲林曝光更高。压合环节上 PIN-LAM 定位系统,搭配 Lauffer 高精度压机,对压合温度、压力和升压速率做闭环控制,层间对位精度和介质厚度均匀性都能得到改善。压合后我们会逐层采集涨缩系数,反推各层的补偿量,把累积涨缩偏差压下来,减少层偏和介质不均,叠层良率更稳定。
2、针对深孔电镀,我们和电镀设备供应商一起开发了一条能支持 75:1 厚径比的三合一电镀产线,专门用来满足这类 40:1 深孔镀铜需求。新产线改善了深孔内的药液交换,孔无铜和孔铜偏薄的不良率明显下降。
3、针对钻孔,和钻咀厂商合作开发了加长刃型专用钻咀,钻孔采用分步对接钻工艺,分段贯通、优化排渣,孔位精度和孔壁品质得到保障,断钻报废率降了下来。
四、技术优势
1、通过这类项目的积累,我们目前已经能做超高层数、最大成品板厚 10mm、最高 75:1 厚径比、多次分段压合高精度对位的 PCB 一体化加工。高叠构、厚板、超高厚径比这类高阶 PCB 的开发和量产,都可以对接。
 欢迎来到深圳市诚驰电路科技有限公司官网!
 关注微信
 网站地图
 English


 廖工:18129931046




 扫码添加微信(林经理)
 扫码添加微信(廖 工)