在PCB结构设计中,方孔因适配方形插件、定位柱固定、限位安装等需求被广泛应用,但却是异形机械孔中加工难度极高、最易被判定“无法生产”的结构。相较于槽孔的弧形过渡、圆孔的规整结构,PCB方孔90°直角内角的加工特性,与常规圆形刀具的加工逻辑相悖,制程容错率极低,很多中小厂家因设备与工艺受限,直接拒收方孔设计图纸。
一、方孔加工的先天工艺局限性
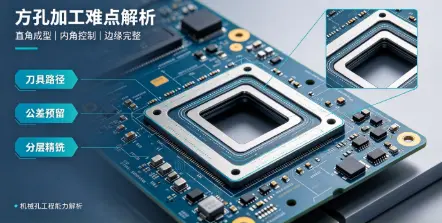
PCB常规钻孔、铣削均采用圆形刀具,无法直接切削出标准90°直角,行业通用加工方式为“预钻孔去料+四边铣削修型+内角精修”三步工艺。先在方孔区域钻密集圆孔去除大部分基材,再用铣刀沿四边轮廓切削,最后对内直角进行精细化修整。该工艺步骤繁琐、加工时长是普通圆孔的3-5倍,且每一步都容易产生误差累积。
其中最大的加工难点在于内角精度控制。圆形刀具切削直角时,内角会自然残留弧形余量,无法做到绝对直角,若刀具精度不足、进给速度不当,会出现内角圆角过大、直角变形、边长短差超标等问题。同时,方孔尺寸越小,加工难度呈指数级上升,边长小于1.0mm的微型方孔,刀具极易卡顿、偏移,批量生产良率极低。
二、导致方孔加工报废的关键设计问题
设计冗余不足是方孔翻车的首要原因。部分工程师为贴合装配尺寸,将方孔尺寸设计过于紧凑,未预留铣削修整余量,加工后轻微尺寸偏差就会导致装配失效。同时,方孔周边布线、铺铜过近,铣削加工时的振动与切削压力,极易造成周边铜皮脱落、线路划伤、基材分层,引发功能性不良。
其次是材质适配误区,不同板材的方孔加工难度差异极大。FR4常规板材加工难度最低,铝基板、高频板、厚铜板硬度更高,切削阻力大,不仅刀具磨损快,还容易出现方孔边缘崩裂、内角残缺等问题。很多设计未区分板材特性统一参数,导致高端板材方孔加工批量报废。
三、高精度方孔DFM设计与量产优化技巧
设计阶段需做好前置优化,微型方孔优先适度放大尺寸,预留0.1-0.2mm加工余量,适配铣削修整误差;方孔与线路、铺铜、板边保持≥0.3mm安全间距,规避加工振动造成的周边结构损伤。针对高精度装配场景,可在图纸明确内角圆角公差,避免因默认加工标准不符导致返工。
制程端需针对性调整工艺参数,根据板材硬度匹配专用刀具,高频板、金属基板采用硬质合金铣刀,提升切削精度与稳定性;采用低速分层铣削模式,减少单次切削压力,保证四边平整、内角规整。量产前增加首件检测,精准校准尺寸、直角精度,锁定加工参数,保障批量一致性。
通过科学的DFM优化与制程适配,可有效解决PCB方孔加工精度差、报废率高的难题。
 欢迎来到深圳市诚驰电路科技有限公司官网!
 关注微信
 网站地图
 English


 廖工:18129931046




 扫码添加微信(林经理)
 扫码添加微信(廖 工)