从PCB批量量产角度,板边倒角圆角设计不仅是结构与性能优化需求,更是提升加工良率、统一批次品质、降低工艺损耗的关键设计细节。直角板边在CNC锣边、成型切割、表面处理、清洗制程中,极易出现崩边、掉铜、积液残留等工艺缺陷,导致批量不良率攀升。标准化的倒角圆角设计,可适配量产自动化制程,规避各类工艺隐患,稳定批次加工品质,压缩量产成本。
一、直角板边带来的量产工艺隐患
PCB量产成型环节,CNC刀具切割直角拐角时,需完成急停、换向、加速动作,瞬间切削应力集中,极易造成板材边角基材崩裂、表层铜箔脱落,产生批量崩边不良。对于薄板材、高频板材、精细线路板,直角加工损耗更为严重,大幅降低成型良率。
在后序制程中,直角板边存在死角缝隙,清洗、酸洗工序的药液容易残留于边角缝隙中,无法彻底烘干,长期残留会导致板材氧化、受潮、绝缘性能下降,引发批量隐性不良。同时,直角边角极易积攒粉尘、基材碎屑,后续贴片、焊接工序中,碎屑掉落板面会引发虚焊、短路等焊接缺陷,增加返工损耗。此外,直角板材堆叠转运时,边角相互挤压磕碰,易造成批量板面划伤、边角破损,影响产品外观与品质一致性。
二、倒角圆角对量产工艺的优化价值
倒角圆角的平滑过渡结构,完美适配自动化量产工艺。成型切割阶段,圆弧过渡让刀具匀速切削,无需急停换向,大幅降低切削应力,从源头杜绝崩边、掉铜、分层等成型缺陷,显著提升成型良率。清洗制程中,平滑圆弧无死角缝隙,药液、水渍可完全流淌排出,无残留堆积,有效避免板材氧化、受潮等隐性不良问题。
同时,圆角倒角板材边角圆润,堆叠、转运、装配过程中不易磕碰损伤,板面划伤概率大幅降低,可有效保障批量产品外观一致性。规整的边角形态也能减少粉尘、碎屑堆积,优化贴片、焊接制程环境,降低焊接不良率,稳定量产品质。
三、适配量产的倒角圆角标准化设计方案
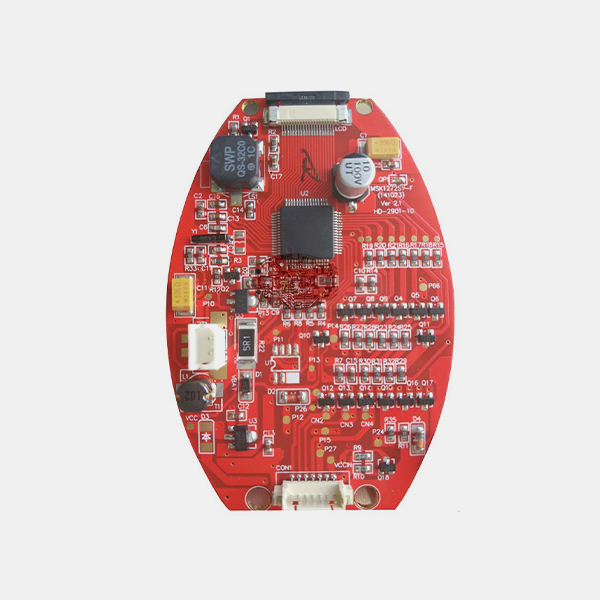
为适配批量量产需求,工程师需建立标准化倒角圆角设计规范。普通标准PCB,统一采用R0.5mm常规圆角,兼顾工艺性与实用性;薄板材(≤1.0mm)、精细线路板,建议采用R0.8mm-R1.0mm大圆角,弱化切削应力,杜绝崩边不良;拼板工艺边、夹持边边角,必须做统一倒角处理,避免量产传输卡板、磕碰损伤。
设计时需保证所有倒角圆角规格统一、弧度平滑,无大小不均、局部漏倒情况,方便工厂标准化批量加工,减少人工调试成本。同时,禁止异形不规则倒角,统一采用常规圆弧或标准45°斜角,适配量产设备参数,提升加工效率与批次一致性。
规范化的倒角圆角设计,可有效适配量产工艺、降低不良损耗、稳定批次品质,是工业化PCB设计不可或缺的细节规范。
 欢迎来到深圳市诚驰电路科技有限公司官网!
 关注微信
 网站地图
 English


 廖工:18129931046




 扫码添加微信(林经理)
 扫码添加微信(廖 工)